 Jiangsu Gongtang
Производственный процесс эмалированного оборудования Gongtang включает в себя подбор специализированных стальных листов под эмаль, сварку и формовку металлических заготовок, многослойное напыление стеклоэмалевого покрытия GT88-9018 и контролируемый обжиг в вертикальном положении.
Каждый этап производства тщательно контролируется специалистами Gongtang для соблюдения всех необходимых нормативов по прочности и качеству изделий.
Благодаря отработанным производственным процессам и возможности изготовления оборудования по индивидуальным требованиям компания Gongtang предлагает надежные, коррозионностойкие и герметичные стеклоэмалированные аппараты, рассчитанные на длительную эксплуатацию на химических производствах.
01 Выбор стальных листов
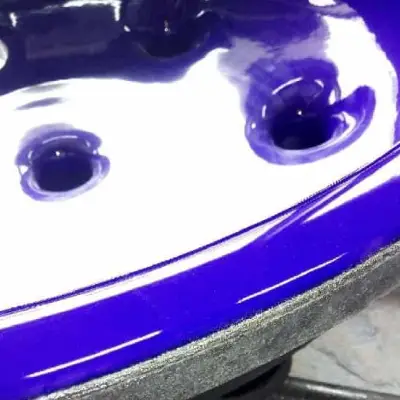
Оборудование Gongtang
Для производства оборудования Gongtang используются специальные стальные листы для стеклоэмалирования от Baosteel и NISCO (Nanjing Iron & Steel). Добавление титана способствует снижению содержания углерода и связыванию водорода, предотвращая образование дефектов покрытия.
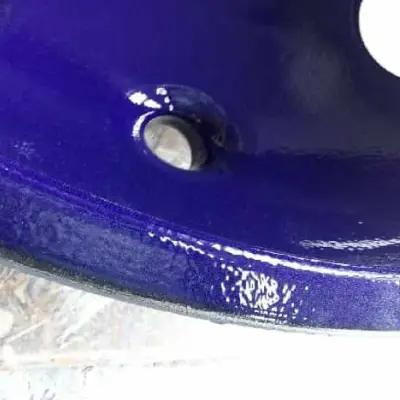
Традиционное оборудование
Используются обычные стальные листы марок Q235-B и Q245R, отличающиеся доступностью и невысокой стоимостью. Такие материалы могут содержать шлаковые включения и поры, которые при стеклоэмалировании способны приводить к образованию углублений, точечных дефектов и скрытых пузырей под поверхностью покрытия.
02 Изготовление и сварка патрубков
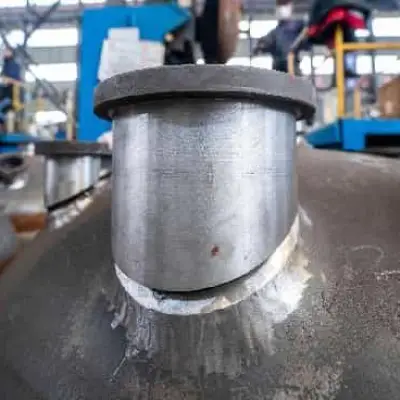
Оборудование Gongtang
Патрубки изготавливаются методом ковки из стали марки 10 с увеличенной толщиной стенки. Они обладают высокой механической прочностью, низким содержанием углерода и пригодны к стеклоэмалированию.
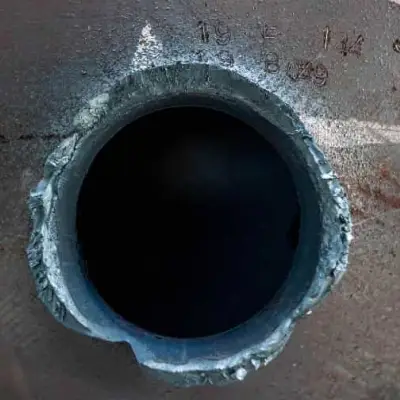
Традиционное оборудованиеПрименяется двусторонняя сварка обычными электродами. Однако в сварных швах могут образовываться шлаковые включения и поры, отрицательно влияющие на качество эмали.
03 Фланцы большого диаметра
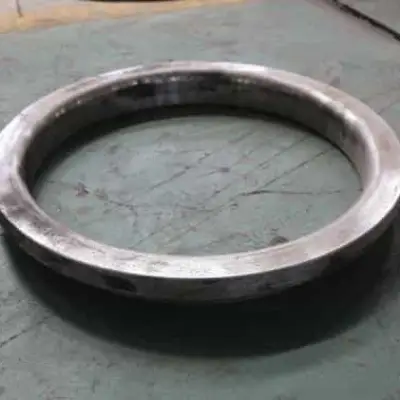
Фланцы большого диаметра изготавливаются методом цельной ковки, без сварных и стыковочных соединений, что дает им высокую прочность и устойчивость к деформациям.
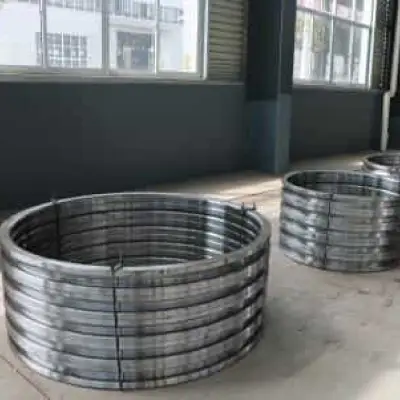
Фланцы изготавливаются путем сварки отдельных стальных профилей, что позволяет снизить стоимость производства.
Наличие сварных и стыковочных соединений повышает риск скалывания эмалевого покрытия. Кроме того, такие фланцы обладают меньшей прочностью и более подвержены деформации.
04 Тип эмали
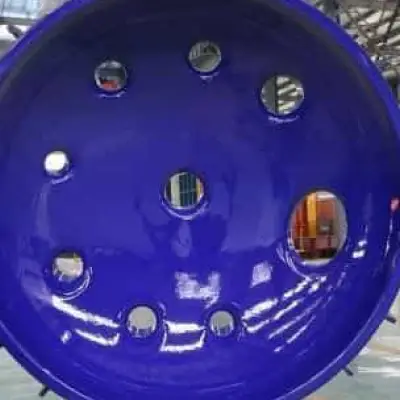
Оборудование Gongtang
Мы используем стеклоэмаль GT88-9018, изготовленную по немецкой рецептуре (стойкость покрытия на 150 % превышает требования национального стандарта Китая (GB)). Эмаль имеет высокую устойчивость к коррозии и отлично защищает оборудование от различных воздействий.
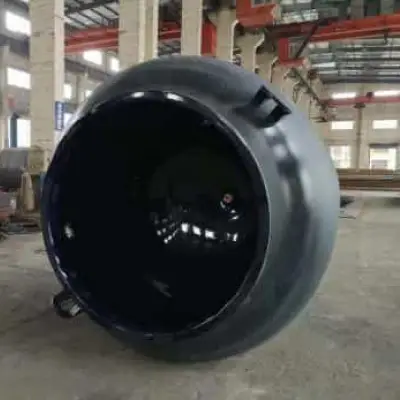
Традиционное оборудование
Применяется более доступная стеклоэмаль GT66-1008, коррозионная стойкость которой, по приведенным данным, на 30% превышает требования национального стандарта Китая (GB).
Такое покрытие отличается меньшей стоимостью, но уступает GT88-9018 по коррозионной стойкости.
05Эмалевое покрытие
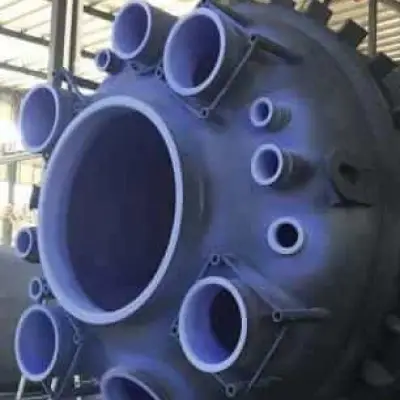
Оборудование Gongtang
Применяется метод холодного распыления с использованием смесительной емкости, обеспечивающей постоянную однородность эмалевого шликера.
Покрытие формируется путем последовательного нанесения 6–8 тонких слоев. Такая технология позволяет получить плотную, однородную структуру без пор, с гладкой и глянцевой поверхностью.
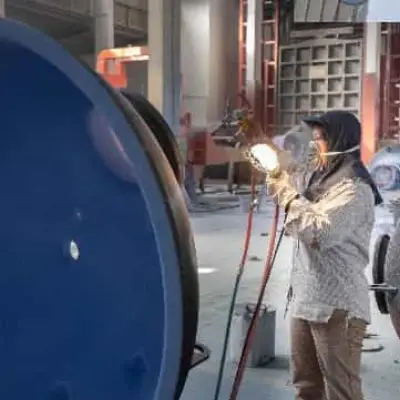
Традиционное оборудование
Используется метод горячего распыления, позволяющий сформировать покрытие за 3–5 проходов и сократить продолжительность производственного процесса.
Однако получаемый стеклоэмалевый слой может иметь менее плотную структуру, содержать поры и отличаться неровной поверхностью с недостаточным блеском.
06 Обжиг покрытия
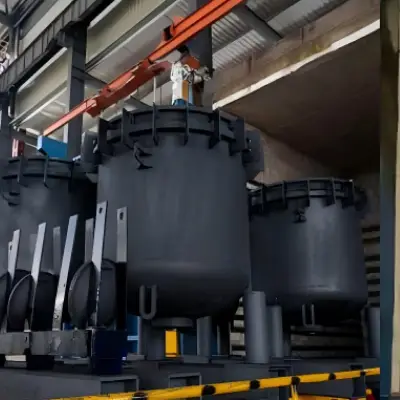
Оборудование Gongtang
Обжиг выполняется вертикально с установкой оборудования на специальные опоры. Вертикальный метод обжига позволяет изготавливать аппараты с различным соотношением длины и диаметра корпуса, включая удлиненные и короткие конструкции большого диаметра.
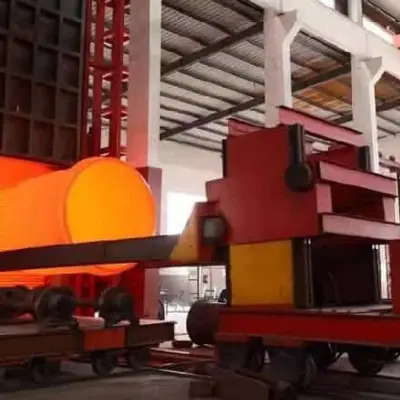
Традиционное оборудование
Используется метод быстрого горизонтального обжига, при котором корпус и фланцы более подвержены деформации, что может отрицательно влиять на герметичность соединений.
Кроме того, горизонтальный метод накладывает ограничения на допустимое соотношение длины и диаметра корпуса.
Оборудование Gongtang
Обжиг выполняется медленно, с загрузкой и выгрузкой оборудования в холодном состоянии. Продолжительность одного цикла составляет 6–8 часов.
Нагрев осуществляется по заданной температурной программе, после чего оборудование постепенно охлаждается внутри печи. Это способствует снижению остаточных напряжений в покрытии и предотвращению его растрескивания и скалывания.
Традиционное оборудование
Обжиг проводится с загрузкой и выгрузкой оборудования в горячем состоянии. Продолжительность одного цикла составляет 30–50 минут.
Быстрый нагрев и охлаждение могут приводить к накоплению остаточных напряжений в покрытии, повышая риск его растрескивания и скалывания.
07 Зажимы
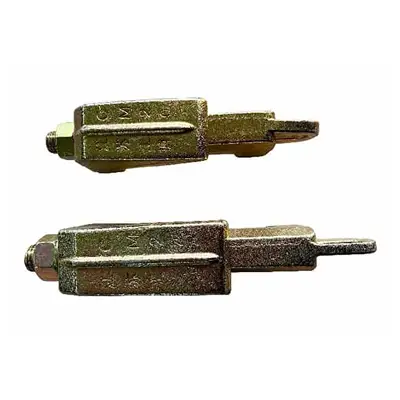
Оборудование Gongtang
Применяются кованые оцинкованные зажимы, обладающие высокой механической прочностью и удобные в техническом обслуживании.
Зажимы оснащены страховочными кольцами, предотвращающими их случайное падение при монтаже и обслуживании оборудования.
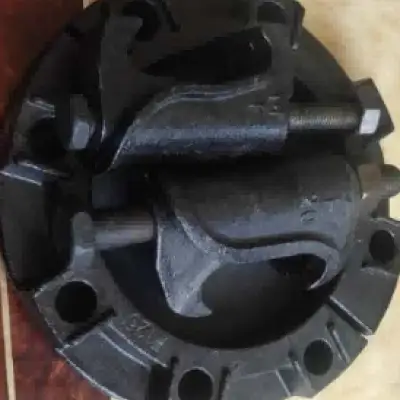
Традиционное оборудование
Используются более дешевые чугунные зажимы, обладающие меньшей механической прочностью.
Отсутствие страховочных колец повышает риск случайного падения зажимов при выполнении монтажных и ремонтных работ.
08 Свободные фланцы
Оборудование Gongtang
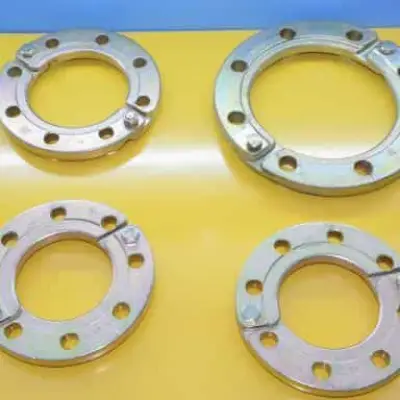
Используются кованые свободные фланцы, отличающиеся высокой механической прочностью. Размеры соответствуют классу номинального давления PN 10 (1,0 МПа).
Фланцевые соединения могут изготавливаться в соответствии с китайскими (GB), американскими (ASME), европейскими (EN) и японскими (JIS) стандартами.
Традиционное оборудование
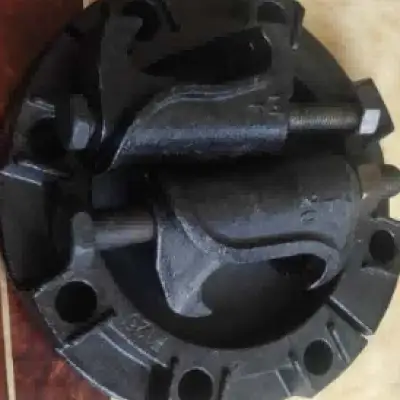
Применяются чугунные свободные фланцы с меньшей механической прочностью.
Размеры ограничены классом номинального давления PN 6 (0,6 МПа) и соответствуют только китайским стандартам GB.
09 U-образное компенсационное кольцо
Оборудование Gongtang
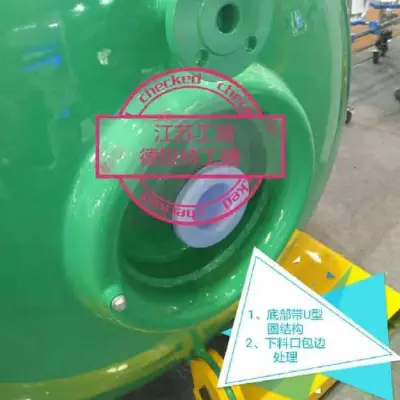
U-образное кольцо (прилагаемое в стандартной комплектации) выполняет функцию упругого компенсирующего элемента и защищает стеклоэмалевое покрытие в области нижнего сливного отверстия.
Конструкция способствует полному сливу охлаждающей среды, включая рассол, из теплообменной рубашки, предотвращая застой жидкости и развитие коррозии.
Кроме того, увеличенный объем теплообменной рубашки способствует повышению эффективности нагрева и охлаждения оборудования.
Традиционное оборудование
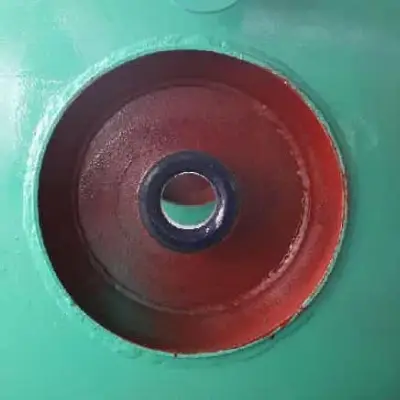
В стандартной комплектации U-образное компенсационное кольцо в области нижнего сливного отверстия обычно отсутствует.


